

DATOS FIABLES Y SENCILLOS EN PLANTA INDUSTRIAL: decisiones basadas en datos reales | DataTalks #5
junio 30, 2026
Control estadístico del proceso en industria (SPC) | Muutech
septiembre 18, 2026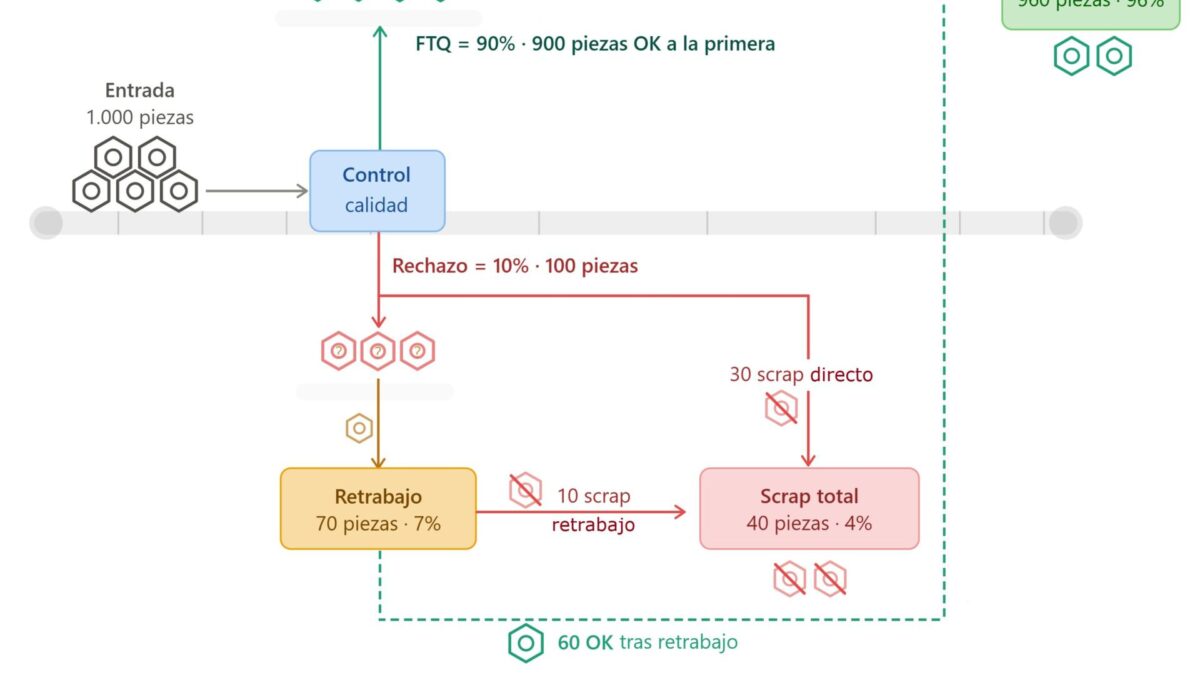
✨ kpis de calidad de producto en planta industrial:
qué medir y cómo interpretarlos
Los KPIs de calidad en producción industrial son indicadores clave que nos permiten medir si una planta está fabricando bien, cuánto cuesta hacerlo mal y dónde se originan las pérdidas de calidad. Son imprescindibles para tomar decisiones informadas, reducir el desperdicio y garantizar que el producto que sale de la planta cumple con lo que el cliente espera.
Y es que, en industria, la calidad no es solo una cuestión de estándares o certificaciones. Es una palanca directa sobre la productividad, los costes y la competitividad de la planta. Por lo tanto, y como ocurre con cualquier variable, el primer paso para mejorar la calidad es medirla correctamente.
Con esta idea en mente, queremos desglosar los principales KPIs de calidad orientados a planta industrial: qué miden, sus fórmulas, ejemplos prácticos y cómo podemos visualizarlos de forma efectiva en un dashboard.
¿Cuáles son los principales KPIs de calidad industrial?
Los indicadores de calidad industrial nos permiten evaluar dos dimensiones críticas: la calidad del producto que fabricamos y la calidad del proceso con el que lo fabricamos. Aunque están relacionados, cada uno nos da una perspectiva diferente:
- Los KPIs de calidad del producto miden cuántas unidades salen bien a la primera, cuántas requieren retrabajo y cuántas se pierden.
- Los KPIs de calidad del proceso miden si nuestro proceso es capaz de producir dentro de especificaciones de forma estable y predecible.
En esta ocasión nos centramos en los KPIs de calidad del producto: los indicadores que responden a la pregunta más directa que puede hacerse un director de producción, ¿estamos fabricando bien?, como un dato medible, comparable y accionable.
La calidad es además una de las tres palancas del OEE (junto con la disponibilidad y el rendimiento) y, por tanto, una variable directamente ligada a la productividad y al resultado económico de la planta. Cada pieza que no sale bien a la primera consume tiempo, material o capacidad adicional.
Para entender por qué el proceso genera esos resultados (variabilidad, capacidad, estabilidad estadística), visita nuestros blogs complementarios sobre Control Estadístico y Capacidad del Proceso.
KPIs de calidad: terminología y aspectos a tener en cuenta
Antes de entrar a revisar los KPIs de calidad de producto, conviene aclarar cierta terminología para evitar confusiones.
| KPI | Resumen |
|---|---|
| First Time Quality / First Pass Yield | % de piezas bien a la 1ª, sin intervención adicional |
| Tasa de rechazo | % de piezas que no superan control de calidad. Incluye: recuperables con retrabajo + scrap directo |
| Retrabajo | Piezas no conformes a la 1ª que reciben trabajo extra para intentar cumplir los requisitos |
| Tasa de scrap | % de piezas desechadas porque no pueden recuperarse. Subconjunto del rechazo |
| Final Yield | % de piezas conformes al final del proceso. Incluye: piezas conformes tras retrabajo |
🔹 First Time Quality (FTQ) y First Pass Yield (FPY) se utilizan con frecuencia como equivalentes para medir el porcentaje de unidades que cumplen los requisitos a la primera, sin retrabajo. FPY es el KPI habitual en la metodología Six Sigma, mientras que FTQ suele utilizarse en industrias de alta precisión como la automoción.
🔹 Otro aspecto importante que conviene mencionar es que, por un tema de simplicidad en las explicaciones y cálculos, en este caso asumiremos que los retrabajos se llevan a cabo como un proceso aparte y no vuelven a realimentar el proceso original.
Si quieres profundizar en escenarios complejos con realimentación del retrabajo, puedes hacerlo en cálculo de calidad en escenarios complejos.
🔹 En el modelo simplificado que utilizaremos en los ejemplos, todas las piezas que no son OK a la primera se consideran rechazadas inicialmente. A partir de ahí, unas van a retrabajo y otras a scrap directo. Si un retrabajo no tiene éxito, esa pieza también terminará formando parte del scrap total.
Dicho de otra forma: rechazo – OK tras retrabajo = scrap
⚙ OEE – Calidad: La eficiencia global y el papel de la calidad
El OEE (Overall Equipment Effectiveness) es el indicador global de eficiencia de una línea o equipo productivo. Se calcula combinando los factores disponibilidad, rendimiento y calidad de la siguiente manera.
🧪 Fórmula – OEE:
OEE (%) = Disponibilidad x Rendimiento x Calidad
Y el componente de Calidad, que es el que aquí nos interesa, mide el porcentaje de piezas buenas producidas sobre el total.
🧪 Fórmula – Calidad de OEE:
OEE Calidad (%) = Unidades OK (sin defectos ni retrabajos) / Total de unidades producidas
En este punto debemos hacer una matización. Debido a que el cálculo del OEE se hace desde la perspectiva de la máquina, dependiendo de cómo se consideren los retrabajos (si se llevan a cabo como un proceso externo, si se vuelven a meter en máquina…), podemos tener diferentes escenarios complejos a la hora de medir la calidad.
En caso de que no hubiese esos retrabajos, la calidad del OEE se correspondería con el indicador FTQ, que veremos a continuación.
No vamos a profundizar más en el OEE, ya que tenemos otros artículos dedicados específicamente a este KPI , pero sí conviene entender que la calidad es uno de los tres pilares del OEE y que mejorar los KPIs que vamos a ver a continuación se traduce directamente en una mejora del índice de calidad del OEE y, por tanto, del OEE global.
KPIs de calidad del producto
1️⃣ First Time Quality: El indicador estrella de calidad
El FTQ (First Time Quality) o FPY (First Pass Yield), según la terminología usada en cada planta, es uno de los KPIs más representativos de la calidad en planta. Mide el porcentaje de unidades que se fabrican correctamente a la primera, sin necesidad de retrabajos, reparaciones ni descartes.
Es un indicador directo de la calidad del proceso productivo. Si una línea tiene un FTQ del 92%, significa que, de cada 100 piezas fabricadas, 92 cumplen a la primera y 8 han necesitado algún tipo de intervención adicional antes de poder ser aceptadas (o terminan siendo rechazadas definitivamente).
Este KPI es especialmente valioso porque, si se mide por etapa del proceso y no solo al final de la línea, ayuda a localizar en qué punto se generan las pérdidas de calidad.
🧪 Fórmula:
FTQ (%) = Unidades conformes a la primera / Total de unidades producidas
✏️ Ejemplo práctico:
Imaginemos una línea de fabricación y pintura de carcasas metálicas que produce 1.000 piezas por turno. De esas, 900 superan el control de calidad a la primera, mientras que las 100 restantes no son conformes en la primera pasada y deberán ser retrabajadas o acabarán en scrap.
- FTQ = 900 / 1.000 = 90%

Esto significa que 9 de cada 10 piezas se fabrican correctamente a la primera, sin necesidad de ninguna intervención adicional. El 10% restante representa la pérdida de calidad de primera pasada que analizaremos con los siguientes KPIs.
Un FTQ del 90% puede parecer aceptable a primera vista, pero si el proceso tiene varias etapas encadenadas, el rendimiento acumulado puede ser mucho menor.
Cuando se quiere conocer el rendimiento acumulado de varias etapas puede utilizarse el RTY (Rolled Throughput Yield):
RTY = FPY₁ × FPY₂ × … × FPYₙ
💡 Cómo usarlo:
Un FTQ bajo o en descenso indica que existe una pérdida de calidad en la primera pasada, o que esa pérdida está aumentando. Las causas pueden ser muy distintas: materia prima fuera de especificación, utillaje desgastado, parámetros de máquina inadecuados, problemas de método o variaciones entre turnos.
Lo ideal es monitorizar el FTQ en tiempo real y por etapa del proceso, no solo como un dato global al final del turno. Cuanto antes se detecte la desviación, menor será el impacto en producción.
🔗 FPY vs. Final Yield: dos indicadores con distinto propósito
Un error habitual al calcular el FPY es incluir las piezas que han pasado por retrabajo y han resultado conformes.
Eso no es el FPY: es el indicador conocido como Final Yield o Rendimiento Final (ver punto 5). Incluir el retrabajo en el FPY enmascararía el problema real y haría que el indicador perdiese su capacidad de alerta.
2️⃣ Tasa de Rechazo: Cuántas unidades no superan el control de calidad
La Tasa de Rechazo mide el porcentaje de unidades producidas que no cumplen los criterios de calidad definidos y, por tanto, no pueden considerarse OK a la primera. Algunas podrán recuperarse con retrabajo y otras terminarán siendo scrap.
A diferencia del scrap (que veremos a continuación), en el rechazo no todas las unidades están necesariamente perdidas: algunas pueden pasar por un proceso de retrabajo y ser recuperadas. Sin embargo, las que no pueden recuperarse se convierten directamente en pérdida de material, tiempo y capacidad.
🧪 Fórmula:
Tasa de Rechazo (%) = Unidades rechazadas / Total de unidades producidas
✏️ Ejemplo práctico:
Continuando con el mismo proceso, de las 1.000 piezas producidas, 900 fueron conformes a la primera y 100 son rechazadas por no cumplir el control de calidad inicial. Entre los problemas detectados hay defectos superficiales de pintura, pero también grietas o deformaciones que no pueden recuperarse.
- Tasa de Rechazo = 100 / 1.000 = 10%

De esas 100 piezas rechazadas inicialmente:
- 70 presentan defectos recuperables y se envían a retrabajo
- 30 presentan defectos irrecuperables y van directamente a scrap
🔗 Relación con FTQ:
En el modelo simplificado de este post, la Tasa de Rechazo es el complemento del FTQ porque ambas utilizan el mismo punto de control y el mismo denominador: lo que el FTQ expresa en positivo, la Tasa de Rechazo lo expresa en negativo.
Por tanto: Tasa de Rechazo + FTQ = 100%
En nuestro ejemplo: 10% + 90% = 100%
El FTQ muestra las piezas que salen bien a la primera, la Tasa de Rechazo muestra el resto.
💡 Cómo usarlo:
Monitorizar la Tasa de Rechazo junto con el FTQ permite entender mejor la naturaleza de los problemas. Si el rechazo aumenta mientras el scrap se mantiene, significa que se está recuperando una mayor proporción de piezas rechazadas mediante retrabajo. Si aumentan tanto el rechazo como el scrap, también está creciendo la proporción de producto que se pierde definitivamente. En ambos casos conviene analizar el tipo de defecto y su causa antes de decidir la acción correctiva.
Es útil además cruzar este KPI con el tipo de defecto y la referencia de producto para identificar si el problema es sistemático o puntual. Supone el primer paso para una investigación de causa raíz (que nos llevará, inevitablemente, a los indicadores que tratamos en el blog de calidad de proceso).
3️⃣ Tasa de Retrabajo: El coste oculto de la no calidad
El Retrabajo es uno de los indicadores de no calidad más fáciles de infravalorar. Entendemos como retrabajo aquellas piezas que, tras salir de la máquina no cumplen los requisitos a la primera (no OK) y que requieren de una intervención adicional para intentar recuperarlas. En cambio, el scrap corresponde a las unidades no OK que finalmente no pueden recuperarse como producto conforme.
Es importante medir el retrabajo porque, aunque la pieza pueda salir como OK al final del proceso, va a consumir tiempo adicional de operario, capacidad de máquina y, en muchos casos, materiales o energía. Además, en muchos casos puede introducir un riesgo adicional de defecto en el producto.
Un producto que ha pasado por retrabajo puede cumplir especificaciones, pero el proceso que lo ha generado no es eficiente. Y si el retrabajo es recurrente en ciertas referencias o etapas, conviene analizar su causa raíz.
🧪 Fórmula:
Tasa de Retrabajo (%) = Unidades que requieren retrabajo / Total de unidades producidas
✏️ Ejemplo práctico:
Siguiendo con el ejemplo de nuestra línea de pintura. De las 100 piezas rechazadas inicialmente, 70 presentan defectos superficiales recuperables, como pequeñas rayaduras, falta de cobertura o imperfecciones en el acabado. Estas piezas se envían a una operación adicional de lijado, retoque o repintado antes de volver a ser inspeccionadas.
- Tasa de Retrabajo = 70 / 1.000 = 7%

Este 7% no necesariamente va a formar parte el scrap. Una parte es potencialmente recuperable.
De hecho, de las 70 piezas retrabajadas:
- 60 se recuperan con éxito y terminan siendo conformes.
- 10 no pueden recuperarse y finalmente pasan a scrap.
La tasa de retrabajo es, por tanto, del 7%, aunque solo el 6% de la producción total acaba recuperándose con éxito mediante esa intervención.
Independientemente de que el retrabajo tenga éxito o no, las 70 piezas han consumido tiempo, capacidad de máquina, mano de obra y, potencialmente, materiales o energía adicionales.
🔗 Relación con FTQ y Rechazo
Las 70 piezas retrabajadas forman parte de las 100 piezas rechazadas inicialmente. Por tanto, el retrabajo es uno de los posibles destinos del rechazo.
Por tanto: Tasa de Rechazo= Tasa de Retrabajo + Scrap Directo (sin retrabajo) En nuestro ejemplo: 100 piezas (10%) = 70 piezas (7%) + 30 piezas (3%)
Es importante no calcular el retrabajo simplemente como rechazo menos scrap total, porque algunas de las piezas retrabajadas pueden terminar posteriormente en scrap.
4️⃣ Tasa de Scrap: El coste directo de la no calidad en material
El Scrap es la parte más visible y directa de la no calidad. Mide el porcentaje de material o unidades producidas que no pueden recuperarse como producto conforme y deben desecharse definitivamente.
A diferencia del retrabajo (que consume tiempo y recursos adicionales, pero puede salvar el producto), el scrap representa una pérdida de material, tiempo de máquina, energía y capacidad productiva que no se puede recuperar.
Reducir el scrap es habitualmente uno de los objetivos prioritarios en cualquier plan de mejora de calidad, ya que su impacto sobre el coste de fabricación es directo.
🧪 Fórmula:
Tasa de Scrap (%) = Unidades o material desechado / Total producido
✏️ Ejemplo práctico:
En nuestra línea, 30 piezas presentan desde el primer control defectos irrecuperables, como grietas, deformaciones importantes o daños que impiden que puedan convertirse en producto conforme, por lo que van directamente a scrap.
Además, de las 70 piezas enviadas a retrabajo, 10 no consiguen recuperarse y también terminan siendo desechadas.
- Scrap total = 30 piezas de scrap directo + 10 piezas de scrap tras retrabajo = 40 piezas
- Tasa de scrap = 40 / 1.000 = 4%

Esto significa que el 4% de la producción se pierde definitivamente como producto conforme.
Si el coste de material por pieza es de 12€, esas 40 piezas representan una pérdida directa de 480€ por turno. Suponiendo un turno al día, 5 días a la semana y 52 semanas al año, serían aproximadamente 124.800€ anuales solo en material.
💡 Cómo usarlo:
El scrap debe analizarse siempre en relación con su causa raíz. ¿El problema viene de la materia prima? ¿De un parámetro de proceso fuera de control? ¿De un utillaje en mal estado?
Un incremento en la Tasa de Scrap indica que la pérdida de calidad ya se está materializando y conviene investigarla antes de que el problema se extienda. Analizar el scrap por tipo de defecto, turno, máquina o referencia de producto facilita enormemente esa investigación. Y cuando el scrap sube de forma sistemática sin una causa clara, la respuesta suele estar en los indicadores de capacidad y estabilidad del proceso.
🔧 Scrap en PPM: el estándar de automoción
El indicador de calidad Partes Por Millón (o PPM) cuantifica el número de piezas defectuosas por cada millón de piezas producidas o entregadas.
🧪 Fórmula:
PPM = (Unidades defectuosas / Total de unidades producidas) × 1.000.000
Es fundamental en industrias que necesitan mantener un elevado nivel de calidad en su producción, y es por tanto el estándar en la cadena de suministro de automoción.
5️⃣ Final Yield: El total de unidades conformes
El término Final Yield se utiliza para hacer referencia a la calidad final global de nuestro producto. Mientras que el anteriormente explicado FTQ mide estrictamente las piezas buenas a la primera, el Final Yield mide el porcentaje de unidades conformes al final del proceso completo, incluyendo las que han pasado por retrabajo y han sido recuperadas con éxito.
🧪 Fórmula:
Final Yield (%) = (Unidades conformes al final, incluyendo retrabajos exitosos) / Total de unidades producidas
✏️ Ejemplo práctico:
Volvamos al proceso de las 1.000 piezas. Al finalizar, de las 1.000 carcasas producidas:
- 900 fueron conformes a la primera (FTQ= 90%).
- De las 100 no conformes a la primera, 70 piezas se envían a retrabajo y 60 se recuperaron con éxito.
Por tanto, el número total de piezas conformes es:
- Final Yield = (900 + 60) / 1.000 = 96%

La línea termina así el proceso con un 96% de producto conforme, aunque solo el 90% había sido bueno a la primera.
La diferencia de 6 puntos porcentuales entre FTQ y Final Yield corresponde a las 60 piezas que inicialmente fueron rechazadas, pero posteriormente consiguieron recuperarse mediante retrabajo. Cuanto mayor sea la brecha entre FPY y Final Yield, mayor será el coste de retrabajo que no aparece en el producto final pero sí en el tiempo, la capacidad y el coste de fabricación.
Así, la comparación de ambos indicadores muestra algo que el Final Yield por sí solo ocultaría: para alcanzar ese 96% final, la planta ha necesitado intervenir adicionalmente sobre el 7% de su producción, y una parte de ese retrabajo ni siquiera ha tenido éxito.
🚀 Ejemplo de proceso completo
En los ejemplos anteriores hemos utilizado el mismo proceso para explicar cada indicador por separado.
Ahora podemos reunir todos los datos y ver cómo se relacionan entre sí:
- Piezas producidas: 1.000
- Piezas OK a la primera: 900
- Piezas rechazadas: 100
- Piezas enviadas a retrabajo: 70
→ Piezas retrabajadas conformes: 60
→ Piezas retrabajadas que acaban en scrap: 10 - Scrap directo: 30
- Piezas enviadas a retrabajo: 70
Piezas conformes totales: 900 + 60 = 960
Scrap total: 30 + 10 = 40
FTQ: 900 / 1.000 = 90%
Tasa de Rechazo: 100 / 1.000 =10%
Tasa de Retrabajo: 70 / 1.000 = 7%
Tasa de Scrap: 40 / 1.000 = 4%
Final Yield: 960 / 1.000 = 96%

Lo que nos cuenta este cuadro de un vistazo: la línea tiene un rendimiento final aparentemente bueno (96%), pero ese resultado oculta que 1 de cada 10 piezas no ha sido conforme a la primera, que el 4% se ha perdido definitivamente y que no todo el retrabajo tiene éxito (solo 60 de las 70 piezas intervenidas se han podido salvar).
La brecha de 6 puntos entre el FTQ (90%) y el Final Yield (96%) muestra que el 6% de la producción final conforme depende de un retrabajo exitoso. Esa dependencia implica un coste oculto en tiempo, capacidad, mano de obra, materiales o energía.
🔎 Cómo visualizar los KPIs de calidad: los datos, clave para un análisis efectivo
Medir los KPIs es solo el primer paso. La verdadera eficiencia surge al visualizar los datos de manera clara, contextualizada y personalizada.
Un dashboard bien diseñado nos permitirá:
- Identificar patrones y tendencias a lo largo del tiempo.
- Comparar métricas entre diferentes líneas, turnos o referencias.
- Tomar decisiones rápidas y basadas en datos.
- Detectar desviaciones con rapidez y en tiempo real, antes de que se conviertan en un problema mayor.
📊 Dashboard de KPIs de Calidad con Grafana
Gracias a herramientas como Grafana, es posible diseñar dashboards que simplifiquen el análisis de los KPIs industriales de calidad.
Mediante a la creación de dashboards intuitivos y personalizados que ofrece Grafana, podemos:
- Analizar históricos y tendencias para priorizar mejoras.
- Integrar datos de múltiples líneas y procesos en un solo lugar.
- Disponer de dashboards adaptados específicamente a calidad.
- Configurar alertas automáticas para métricas clave como el FTQ o la Tasa de Scrap.
- Detectar rápidamente desviaciones y reaccionar antes de que su impacto se extienda.
Y esto puede ser lo que marque la diferencia en la gestión de la calidad de tu planta, porque en muchas ocasiones los datos existen, pero están dispersos en hojas de cálculo, sistemas distintos o informes semanales que llegan demasiado tarde.
🎯 Conclusión: mide bien la calidad del producto y actúa en consecuencia
Los KPIs de calidad del producto (FTQ, Tasa de Rechazo, Tasa de Scrap, Tasa de Retrabajo, Final Yield) proporcionan una imagen clara de lo que está pasando con las unidades fabricadas en nuestra línea productiva. Permiten cuantificar las pérdidas de calidad y, cuando se analizan por proceso, operación o referencia, ayudan a localizar dónde se concentran.
Usarlos bien empieza por tener la terminología clara y por medirlos en tiempo real, por proceso y referencia, y no solo como promedios globales al final del turno.
Y cuando estos KPIs señalen un problema, la investigación de causa raíz puede llevarnos al siguiente nivel: los indicadores de capacidad y estabilidad del proceso. Ese es exactamente el punto de partida de nuestros blogs de Control Estadístico y Capacidad del Proceso, cuya lectura os recomendamos para tener una visión completa de la calidad en planta.
¿Quieres monitorizar los KPIs de calidad de tu planta? 👇
CTO & TECHNICAL DIRECTOR
Experto en monitorización industrial y analítica de datos.
Te contamos cómo mejorar la toma de decisiones y la eficiencia productiva en tu planta, sin perder tiempo generando reportes. ¡Tu planta en un vistazo!
Suscríbete a nuestra Newsletter